どのような中国のポリアクリルアミドメーカーが短納期と信頼性の高い納品を提供していますか。
第1信の生産配送サイクル:注文の確認と支払の受領から製造完了までの期間は、通常1~2週間です。
09,21,2026 8観点


09,24,20213送信者:
標準オリフィスプレートは、機械加工によって得られた円形穿孔された薄板である。オリフィス円筒形の柱面はオリフィスの上流端面に垂直で、その縁は鋭く、オリフィスの板厚とオリフィスの直径比は比較的小さい。オリフィスプレートの測定管内の部分は円であり、測定管の軸線と同軸であるべきであり、オリフィスプレートの両端面は常に平らで平行であるべきである
3.1オリフィスプレート偏心
GB 2624-81の規定によると、オリフィスプレートはスロットル装置の直管セグメントと対中でなければならない。実験により、孔板の偏心による計量誤差は一般的に2%以内であり、孔径はβ値より高く、偏心率の影響が大きいほど、値の高い孔板を使用しないことが明らかになった。
3.2オリフィスプレートの曲げ
インストールまたは修理が不適切なためです。オリフィスプレートを曲げたり変形させたりすることで、流量測定誤差が大きくなります。フランジ取圧のオリフィスプレート上で試験を行い、オリフィスプレートの曲げによるzuiの大きな誤差は約3.5%、
3.3オリフィスプレートのエッジシャープネス
オリフィスプレートの入口エッジの摩耗が鈍くなったり、腐食を受けたりして切欠きが発生したり、オリフィスプレートパイプ内部の溶接ビードや計量フランジガスケットは、実際の流量係数の増大と差圧の低下をもたらし、計算ガス量の低下をもたらします。
二、計量精度を高める措置
1.気流中の脈動流を除去する
パイプの中でガスの流速と圧力が突然変化したため、脈動流が発生し、それは差圧の変動を引き起こすことができ、絞り装置の流量計算式は蘭孔板の安定流を基礎としており、測定点に脈動現象がある場合、安定原理が成立せず、それによって測定精度に影響し、計量誤差が発生する。
脈流流量の総不確定度はGB/T 2624-93で計算した測定誤差と脈動付加不確定度の合成に等しい。
式中:ET-脈動付加不確定度、無次元、-軸方向の平均速度、m/s;−速度脈動成分の二乗平均値、m/s。(式適用条件≦0.32)
そのため、天然ガスの計量精度を保証するためには、脈動流を抑制する必要がある。一般的な対策は次のとおりです。
(1)計量能力を満たす条件下で、内径の小さい測定管を選択し、差圧と孔径比を高める、
(2)短引圧パイプラインを採用し、パイプライン中の抵抗部材を減少させ、上下流パイプラインの長さを等しくし、システム中の共振と圧力脈動振幅の増加を減少させる、
(3)ラインから遊離液体を除去し、ライン中の液溜りによる脈動は自動清管システムまたは低所設置分液器を用いて処理することができる。
2.計量装置の設計取り付け応札台SY/T 6143-1996
オリフィスプレート流量計の測定精度に影響を与える根本的な原因は、絞り装置の幾何形状と流動動態が設計基準から逸脱しているかどうかである。そのため、使用中に定期的にシステムの校正、メンテナンスをしっかり行わなければならず、実際の使用中の圧力、温度、流量などのモードパラメータの変化に対して、適時に修正しなければならない。計量誤差を減らし、計量精度を確保するために、全補償流量計算機の積算案を採用することができる。
3.人為的計量誤差の回避
計量管理を強化し、操作者の技術素質を高め、吸収*進の天然ガス計量技術を積極的に導入する。
標準オリフィスプレートは、機械加工によって得られた円形穿孔された薄板である。オリフィス円筒形の柱面はオリフィスの上流端面に垂直で、その縁は鋭く、オリフィスの板厚とオリフィスの直径比は比較的小さい。オリフィスプレートの測定管内の部分は円であり、測定管の軸線と同軸であるべきであり、オリフィスプレートの両端面は常に平らで平行であるべきである
3.1オリフィスプレート偏心
GB 2624-81の規定によると、オリフィスプレートはスロットル装置の直管セグメントと対中でなければならない。実験により、孔板の偏心による計量誤差は一般的に2%以内であり、孔径はβ値より高く、偏心率の影響が大きいほど、値の高い孔板を使用しないことが明らかになった。
3.2オリフィスプレートの曲げ
インストールまたは修理が不適切なためです。オリフィスプレートを曲げたり変形させたりすることで、流量測定誤差が大きくなります。フランジ取圧のオリフィスプレート上で試験を行い、オリフィスプレートの曲げによるzuiの大きな誤差は約3.5%、
3.3オリフィスプレートのエッジシャープネス
オリフィスプレートの入口エッジの摩耗が鈍くなったり、腐食を受けたりして切欠きが発生したり、オリフィスプレートパイプ内部の溶接ビードや計量フランジガスケットは、実際の流量係数の増大と差圧の低下をもたらし、計算ガス量の低下をもたらします。
二、計量精度を高める措置
1.気流中の脈動流を除去する
パイプの中でガスの流速と圧力が突然変化したため、脈動流が発生し、それは差圧の変動を引き起こすことができ、絞り装置の流量計算式は蘭孔板の安定流を基礎としており、測定点に脈動現象がある場合、安定原理が成立せず、それによって測定精度に影響し、計量誤差が発生する。
脈流流量の総不確定度はGB/T 2624-93で計算した測定誤差と脈動付加不確定度の合成に等しい。
式中:ET-脈動付加不確定度、無次元、-軸方向の平均速度、m/s;−速度脈動成分の二乗平均値、m/s。(式適用条件≦0.32)
そのため、天然ガスの計量精度を保証するためには、脈動流を抑制する必要がある。一般的な対策は次のとおりです。
(1)計量能力を満たす条件下で、内径の小さい測定管を選択し、差圧と孔径比を高める、
(2)短引圧パイプラインを採用し、パイプライン中の抵抗部材を減少させ、上下流パイプラインの長さを等しくし、システム中の共振と圧力脈動振幅の増加を減少させる、
(3)ラインから遊離液体を除去し、ライン中の液溜りによる脈動は自動清管システムまたは低所設置分液器を用いて処理することができる。
2.計量装置の設計取り付け応札台SY/T 6143-1996
オリフィスプレート流量計の測定精度に影響を与える根本的な原因は、絞り装置の幾何形状と流動動態が設計基準から逸脱しているかどうかである。そのため、使用中に定期的にシステムの校正、メンテナンスをしっかり行わなければならず、実際の使用中の圧力、温度、流量などのモードパラメータの変化に対して、適時に修正しなければならない。計量誤差を減らし、計量精度を確保するために、全補償流量計算機の積算案を採用することができる。
3.人為的計量誤差の回避
計量管理を強化し、操作者の技術素質を高め、吸収*進入の天然ガス計量計算術を積極的に導入した。

どのような中国のポリアクリルアミドメーカーが短納期と信頼性の高い納品を提供していますか。
第1信の生産配送サイクル:注文の確認と支払の受領から製造完了までの期間は、通常1~2週間です。
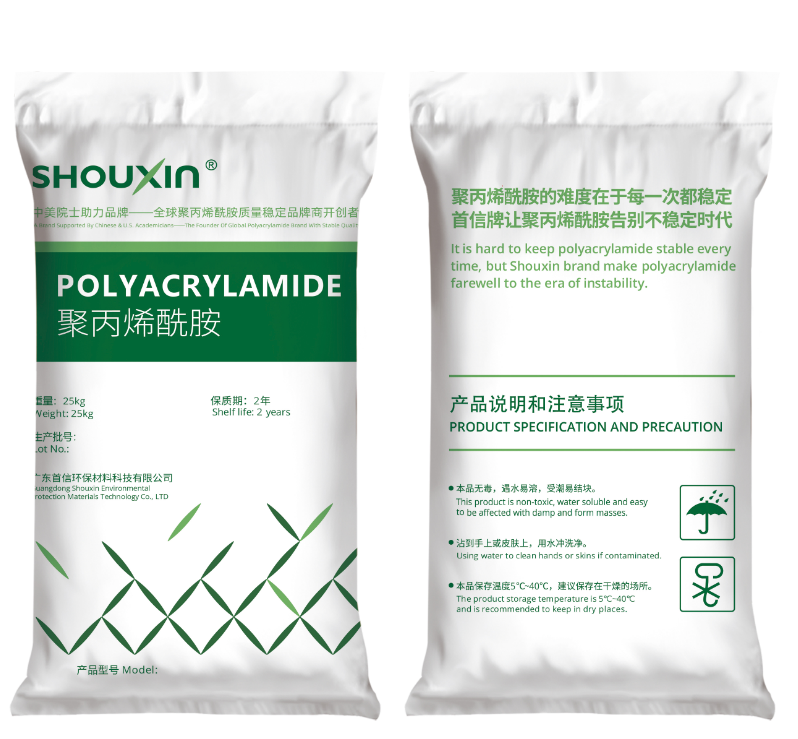
なぜ中国のポリアクリルアミドメーカーが経済的で効率的な工業ソリューションを提供するのか
寿新高分子科学技術は水処理、採鉱、パルプ製紙と工業応用のために高性能ポリアクリルアミド(PAM)ソリューションを提供する。