どのような中国のポリアクリルアミドメーカーが短納期と信頼性の高い納品を提供していますか。
第1信の生産配送サイクル:注文の確認と支払の受領から製造完了までの期間は、通常1~2週間です。
09,21,2026 10観点


09,04,20243送信者:
回転失速とサージングは高速遠心圧縮機の振動故障である。この故障は流体流動分離によるものであり、設備自体には一般的に明らかな構造欠陥がないため、停止点検を必要とせず、流量を調整することで振動を許容値に減らすことができる。
回転離脱がさらにサージングに発展すると、機械の効率低下を引き起こすだけでなく、機械に深刻な危害を与えることになる。サージングは機械内部のシール、軸受などの損傷を招き、深刻な場合はロータの曲げ、カップリングの損傷を招くこともある。サージングは遠心圧縮機などの流体機械の運転、最も危険な運転状況の一つであり、機械に対する危害が大きい。このような危害性が極めて大きいが、ダウンタイムを必要とせずに処理できる障害に対して、最も状態監視と故障診断の仕事の役割と利益を示すことができる。
一、回転失速のメカニズムと特徴 1 かいてんしっそく 回転失速のメカニズムはまずH.W.Emmonsが1995年に提案した。回転失速の形成過程は概ね以下の通りである。遠心圧縮機のインペラ構造、寸法はすべて定格流量に基づいて設計されており、圧縮機が正常流量で動作しているとき、ガスがインペラに入る方向β1 ブレード入口取付角βS一致して、気体は穏やかに人の羽根車に入ることができて、図1(a)に示すように、この時、気流の相対速度はω1、入口径方向流速はC1。インペラに入るガス流量が定格流量より小さい場合、インペラに入るガスの径方向速度はC1’インペラへのガスの進入の相対速度の方向角は、それに応じてβ1’、したがってブレード入口との取付角βS一致しない。このとき、ガスは翼の作動面(凸面)に衝突し、翼の凹面付近に気流渦を形成し、渦が徐々に増加して流路有効流通面積を減少させる。 製造、据付メンテナンスまたは運転モードなどの原因により、圧縮機に入る気流の各流路における分配は均一ではなく、気流渦の数にも差がある。ある道の中(図1(b)の流路2)の気流渦が多い場合、この流路を通過する気量は減少し、余分な気量は隣接流路(流路1と3)に移る。前の流路(流路1)に折れ曲がると、入ってきたガスが羽根の凹面に衝突するため、元の凹面の気流渦の一部が流され、この流路の気流が円滑になる。一方、後方流路(流路3)に折り曲げられた気流は翼の凸面に衝突し、翼の凹面における気流がより多くの渦を発生させ、流路の有効流通面積を塞ぎ、流路中の気流を隣接する流路に折り曲げさせる。このように交互に発展すると、旋回渦からなる気流閉塞団(失速団または失速ゾーンと呼ばれる)は、インペラ回転の反対方向に沿って各流路内に交互に出現する。失速ゾーンの逆方向伝播速度はインペラの回転速度よりも小さいため、インペラ以外の基準系から見ると、失速ゾーンはインペラの回転方向に沿って回転しており、これが回転失速のメカニズムである。実際の気流の状況は比較的に複雑であるが、H.W.Emmonsが提案した回転失速メカニズムは後人の研究活動に根拠を提供した。
2 かいてんしっそくしゅうはすう 回転失速域の伝播速度や失速周波数は、圧縮機の振動が回転失速によるものであるかどうかを診断する上で重要な意義があるため、関心の高い問題である。これに対して、国内外の科学研究機関は大量の理論研究を行うほか、試験室で大量の実際テストを行った。B.F.J.Cossarらは軸流圧縮機で大量のテストを行った結果、回転失速領域は先に羽根の尾部に現れ、それから前に移動し、約20°相対回転して羽根の前縁に達することが分かった。
実際、失速領域の形成はかなり複雑な流体動力過程である。失速周波数は羽根の入口気流にも歪みがあるか、入口気流方向角β1 ブレード入口との取り付け角βS間の差(衝撃角と呼ばれる)の大きさ、及び圧縮機の段数などの要素は密接な関係がある。B.F.J.Cossarは試験中に圧縮機の入口に低孔率金網を取り付ける方法を利用して、失速周波数を回転数周波数の1/2と測定し、理論研究で計算した失速周波数が回転数周波数の1/3であることと一定の違いがある。
N.A.Cumpstyの試験モデルによると、回転失速周波数は回転数周波数の1/5〜1/2の範囲内であり、圧縮機段数の増加に伴い、回転失速領域の伝播速度はロータ回転数の40%に徐々に近づいている。
日本振動専門家の白木万博氏によると、機械の種類によって、回転失速域の伝播速度はロータ回転速度の0.2〜0.5である。イタリアNUOVO PIGNOVE社の圧縮ユニットは我が国の石化業界での応用が多く、同社は彼らの図面に基づいて製造された大化学肥料尿素装置にCOを使用している2 圧縮機は、回転失速領域の伝播速度を以下の経験式に基づいて計算することができることを提案した:
式中、Q0p回転失速時の実流量を発生するために、Q0 圧縮機のためにモード流量を設計し、u回転子の周方向速度です。
この式に基づいて算出された回転失速域伝播速度はロータ回転速度の約0.3〜0.45である。また、ハブ比(すなわちインペラ流路の内径と外径の比)は、失速領域の伝播速度に大きな影響を与える。大ハブ比インペラは全半径方向の失速、すなわち失速領域がブレード根元からブレード頂部までの全範囲に現れ、全半径失速と呼ばれる(図2(a)))、ホイールハブ比インペラは一般的に半径方向の部分だけで失速し、すなわち失速領域は流路長の一部のみを占めている(図2(b)))。失速状態では、全半径失速は部分半径失速よりも深刻であり、すなわち翼柵内の流体は強い圧力脈動を引き起こす。
3 回転失速の振動機構 回転失速羽根車内に発生する圧力変動は励起ロータに異常振動が発生する励起力であり、励起力の大きさは気体の分子量と関係があり、気体の分子量が大きく、励起力も大きく、機械の運転に与える影響も大きい。
インペラに固定された相対座標系から見ると、回転離脱団は角周波数ωs機械流路間を伝播する、圧力変動により励起されるロータの振動周波数はωs、その振動周波数がロータの角周波数よりも小さいω。インペラ以外の座標系から見ると、回転離脱団は(ω~ωs)の周波数で回転するものであり、その方向はロータの回転方向と同じである。そのため、流体機械に回転失速が発生すると、ロータの異常振動が同時にωsおよび(ω~ωs)2つの第二高調波特徴周波数。
機械に回転失速が発生した場合、ある一級羽根車に気体離脱団があるか、ある一級羽根車にいくつかの離脱団が存在するか、離脱団はある1段羽根車上で発生するか、また同時に数段羽根車上で発生するかもしれない。一般的な機械の回転失速故障には、2つ以上のガス脱離団がしばしば発生する。実際の生産では、機械が回転失速する角周波数ωs上式を参照して、次の式で計算できます。
式中、ωロータ角周波数である、Nガス脱離団の数として、Q0p実際の作動流量のために、Q0 トラフィックを設計する。
流体機械の回転失速故障は一般的には常に存在するが、必ずしも回転子を励起して機械に強い振動を発生させることができるわけではなく、回転失速の周波数が機械のある固有の周波数に結合されている場合にのみ、機械は共振し、危険な振動が発生する可能性がある。
二、サージングのメカニズムと故障特徴 1 サージング サージングは遠心式と軸流式圧縮機の運転におけるよくある故障の一つであり、回転失速のさらなる発展である。
図3に示すように、遠心圧縮機は、決定された回転数に対して、総1つの流量値に対応し、圧縮機効率が点に達する特性を有する。トラフィックがこの値より大きいか小さい場合、効率は低下します。一般的にこの流量のモード点を設計モード点とすることが多い。
圧縮機の性能曲線の左側がサージングモード(Q分)に制限され、右側は渋滞モード(Qマックス)の制限があり、この両者の間の領域では、圧縮機の安定運転状況領域と呼ばれている。安定した運転状況領域の大きさは、圧縮機の性能を測定する重要な指標である。
圧縮機が運転中に、外部の理由で流量が減少し続けている場合Q分 値を設定すると、圧縮機流路に深刻な回転離脱が発生し、ガス量がさらに減少すると、圧縮機インペラの全流路が気流旋回域に占有され、圧縮機の出口圧力が突然低下する。しかし、圧縮機出口に接続された大容量の管網システムでは圧力がすぐに低下せず、管網中のガスが圧縮機に逆流する現象が発生する。管網中の圧力が圧縮機出口排気圧力よりも低下すると、ガス逆流が停止し、圧縮機は管網への排気を再開する。しかし、吸気量が不足しているため、圧縮機は出口管網が元の圧力に戻った後、また流路内に渦領域が現れる。このように繰り返していると、ユニットと配管内の流量が周期的に変化し、機械の輸出入圧力が大幅に脈動する。ガスは圧縮機の出入り口で逆流を飲み込むため、巨大な周期的な気流雄叫びと激しい機械振動を伴うことがあり、これらの変動は計器操作盤の圧力、流量、振動信号表示などの記録にはっきりと反映され、操作現場でもすぐに気づくことができる。
サージングによる機械振動周波数、振幅は管網容積の大きさと密接に関連しており、管網容積が大きいほど、サージング周波数が低いほど振幅が大きくなる。一部の機械の排気管網の容量は非常に大きく、この時のサージング周波数は1 Hz未満でさえある。
2 サージングの故障特性 圧縮機のサージング発生の主な特徴は以下の通りである:
圧縮機がサージモードに近づいたり入ったりすると、シリンダと軸受に強い振動が発生し、その振幅は通常運転時より大幅に増加し、サージ周波数は一般的に低く、通常は1〜30 Hzである。
圧縮機が安定した運転状況で運転する場合、その出口圧力と入口流量はあまり変化せず、測定されたデータは平均値付近で変動し、幅は小さい。サージングモードに接近または進入すると、出口圧力と入口流量の変化が大きく、周期的に大幅な脈動が発生し、圧縮機の入口からガスが逆流することもある。
圧縮機は、安定運転時にはノイズが小さく連続性がある。サージングモードに近づくと、システム全体に気流の周期的な振動が発生するため、気流管路においても気流が発するノイズが高く低くなり、周期的な変化が発生する。サージングモードに入ると、ノイズが増加し、爆発音も発生する。
免責事項:一部の画像とビデオソースネットワーク、権利侵害があれば削除を通知してください!

どのような中国のポリアクリルアミドメーカーが短納期と信頼性の高い納品を提供していますか。
第1信の生産配送サイクル:注文の確認と支払の受領から製造完了までの期間は、通常1~2週間です。
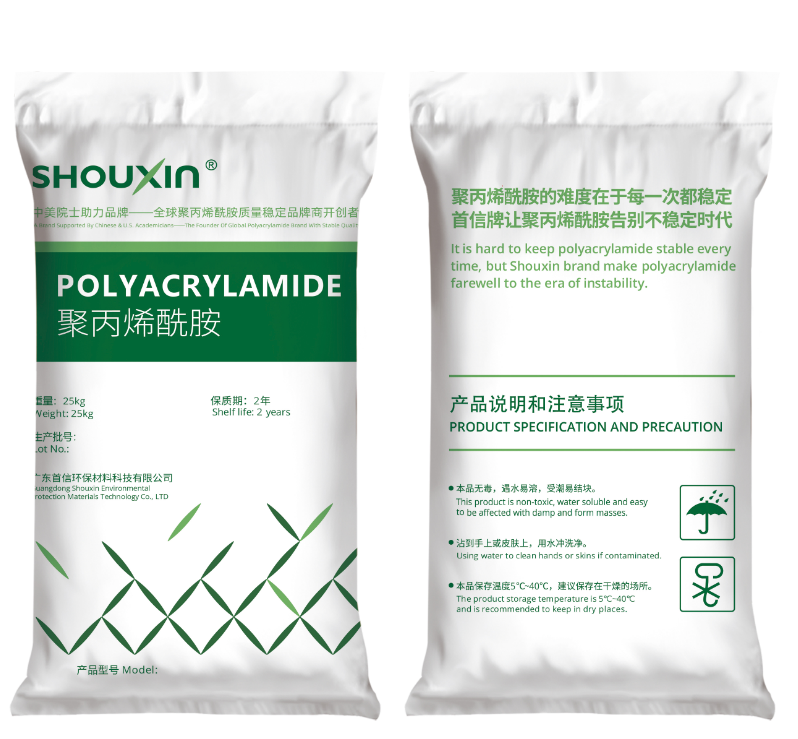
なぜ中国のポリアクリルアミドメーカーが経済的で効率的な工業ソリューションを提供するのか
寿新高分子科学技術は水処理、採鉱、パルプ製紙と工業応用のために高性能ポリアクリルアミド(PAM)ソリューションを提供する。