-
メール
2801283106@qq.com
-
電話
15821569256
-
住所
上海市松江区泗泾鎮高技路655号2棟121号
ダウンロード
Shanghai Shirun Industrial Co., Ltd
内径マイクロメータの構造特性
日付:2025-12-01読み:7
内径マイクロメータの構造特性
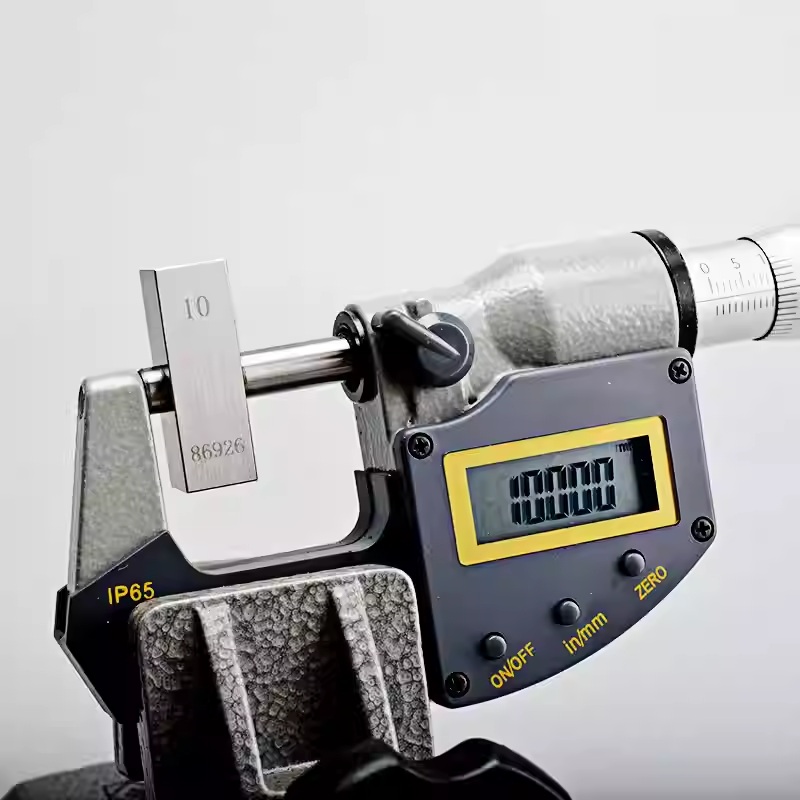
内側マイクロメーターの測定下限は50 mm、75 mm、150 mmなどがあり、測定上限は5000 mmまで大きい。単体内径マイクロメータの表示範囲は25 mmである。それは主に固定測定子、ナット、固定スリーブ、ロック装置、マイクロスクリュー、微分筒、可動測定子、調整測定器、管継手、ばね、スリーブ、計量棒のいくつかの部分から構成される。主に内寸法の測定に用いられ、しかも往々にして接棒に用いられ、マイクロヘッドと接長棒の異なる組み合わせが異なる測定範囲を得、通常50-5000 mmである.
ノクターが生産した内径マイクロメータは通常の内径マイクロメータとロッド式内径マイクロメータに分けることができ、前者はベルト爪内径マイクロメータとも呼ばれ、ノクター内径マイクロメータとも呼ばれ、穴径が大きくない測定に適している。このノクターマイクロメータと外径マイクロメータの違いは固定スリーブの目盛方向が正反対であることである。これは、微分筒が回転すると、測棒が左の測爪を動かして移動するからだ。
大孔径を測定する場合は、ロッド式内径マイクロメータ、またはロングロッドを接続することができます。ノクター内径マイクロメータは微分ヘッドとセット接合ロッドからなり、微分ヘッドのゼロ位置を校正するための測定面が2つの平行面である調整ゲージ(または校正ゲージ)が付いている。
微分ヘッドの構造的特徴は無測力制御機構であるため、測定力による測定誤差はそれに応じて増大する。固定スリーブの端には、長いロッドのリンクに接続するためのねじがあります。ロックナットが微分筒端面と微分筒尾部のフランジを圧縮し、ノクター微分筒と一体になるようにする。
使用上の考慮事項:
1、接続長棒を選択し、できるだけ数が最も少ない接続長棒を選択して必要な寸法を構成し、累積誤差を減らす。接合長棒を接続する際には、寸法の大きさに合わせて配列し、寸法の大きい接合長棒は微分ヘッドと接続しなければならない。寸法の小さい接長棒を組立体の中間に配置すると、接長後のマイクロメータの軸線は、管頭端面平行度誤差の「蓄積」によって曲げが増加し、測定誤差が増大する。
2、使用前に、校正カードゲージを用いて微分ヘッドのゼロビット校正を行い、
3、測定下限が75(または150)ミリメートルのノクター内径マイクロメータを使用する場合、被測定面の曲率半径は25(または60)ミリメートル未満ではなく、内径マイクロメータの測定頭球面の縁によって測定される可能性がある。
4、測定は温度の影響に注意しなければならず、手の伝熱やその他の熱源を防止しなければならない。特に大寸法内径マイクロメーターは温度変化の影響を受けて顕著である。測定前に厳密に等温にし、測定時間をできるだけ減らす必要があります。
5、測定時、固定測定子は被測定面に接触し、可動測定子を揺動させると同時に、微分筒を回転させ、可動測定子を正しい位置で被測定ワークの手触りに接触させると、内径マイクロメータから数を読むことができる。正確な位置とは、2つの平行平面間の距離を測定し、最小値を測定すること、内径寸法を測定し、軸方向に最小値を探し、径方向に大きな値を探す。ワークの読み取りから離れる前に、ロック装置を用いてマイクロスクリューをロックし、読み取りを行う。
6.接合ロッドの原則:最長の接合ロッドは微分ヘッドチェーンに接続され、最短は固定測定ヘッドに接続され、中間の接合ロッドは寸法長短順に配列される。上記のような接続を行わずに、ノクターサイズの小さい接合ロッドを組み合わせの中間に並べた場合、接合長後のマイクロメータの軸線は、口金の平行度誤差の蓄積によって湾曲し、測定誤差が増大することになる。同時に、上記規定に従って接続しないと、その仕値を検定する状態と一致せず、測定誤差を引き起こす
内径マイクロメータの構造特性