-
メール
info@gti-test.com
-
電話
17640053769
-
住所
瀋陽市皇姑区黄河北通り56-39号中糧広場7#2212室
Jitai Precision Instrument (Shenyang) Co., Ltd
干物のシェアリング|HEPA高効率フィルタ漏れ検査における重要な5つのステップ
日付:2025-12-08読み:2
一、高効率フィルタ漏れ検出基準フロー
高効率フィルタ漏れ検出はシステム的な仕事であり、厳格に標準プロセスに従って操作し、検査結果の正確性と信頼性を確保する必要がある。
1.1エアロゾル導入段階
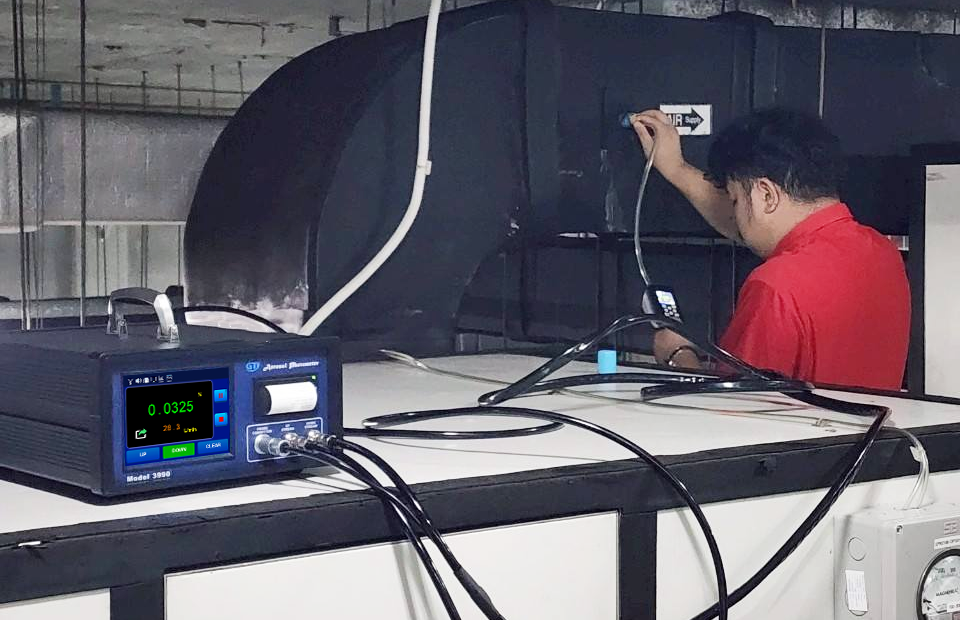
測定されるHEPA上流側にPAOエアロゾルを導入することは、漏れ検出プロセス全体の第一のステップである。エアロゾルの導入方法は、使用シーンによって異なります。
鄒HVACシステムにおけるHEPA鄒:エアロゾルがHEPAに到達したときの濃度を均一にするために、通常エアロゾルをシステムファンの負圧側から直接導入する。ダクトから導入する必要がある場合は、HEPAから少なくとも10倍のダクト直径に導入点を設置し、ダクトの曲がりをできるだけ減らすようにしなければならない(米国環境科学技術学会の提案による)。実際の操作では、上流エアロゾル濃度を要求範囲内に安定させるだけでよい。
鄒層流カバー、超浄台上のHEPA鄒:この種類の設備の漏れ検出は比較的簡単で、エアロゾルは直接システムファンの負圧側から導入でき、長距離輸送による濃度ムラ問題を考慮する必要はない。
1.2検査設備の準備
エアロゾル光度計の初期化と校正は検出精度を確保する重要な一環である:
デバイスマニュアルに従った初期化プログラム
アラームしきい値の設定(通常0.01%の漏洩率に設定)
UPSTRAMサンプリング管を上流サンプリングポートに接続する
上遊気ゾル濃度を10 ~ 20μg/mLの理想的な範囲に測定し調整する
この段階ではエアロゾル発生器の操作規範に特に注意し、生成されたエアロゾル粒子径分布が試験要求に合致することを確保する必要がある。
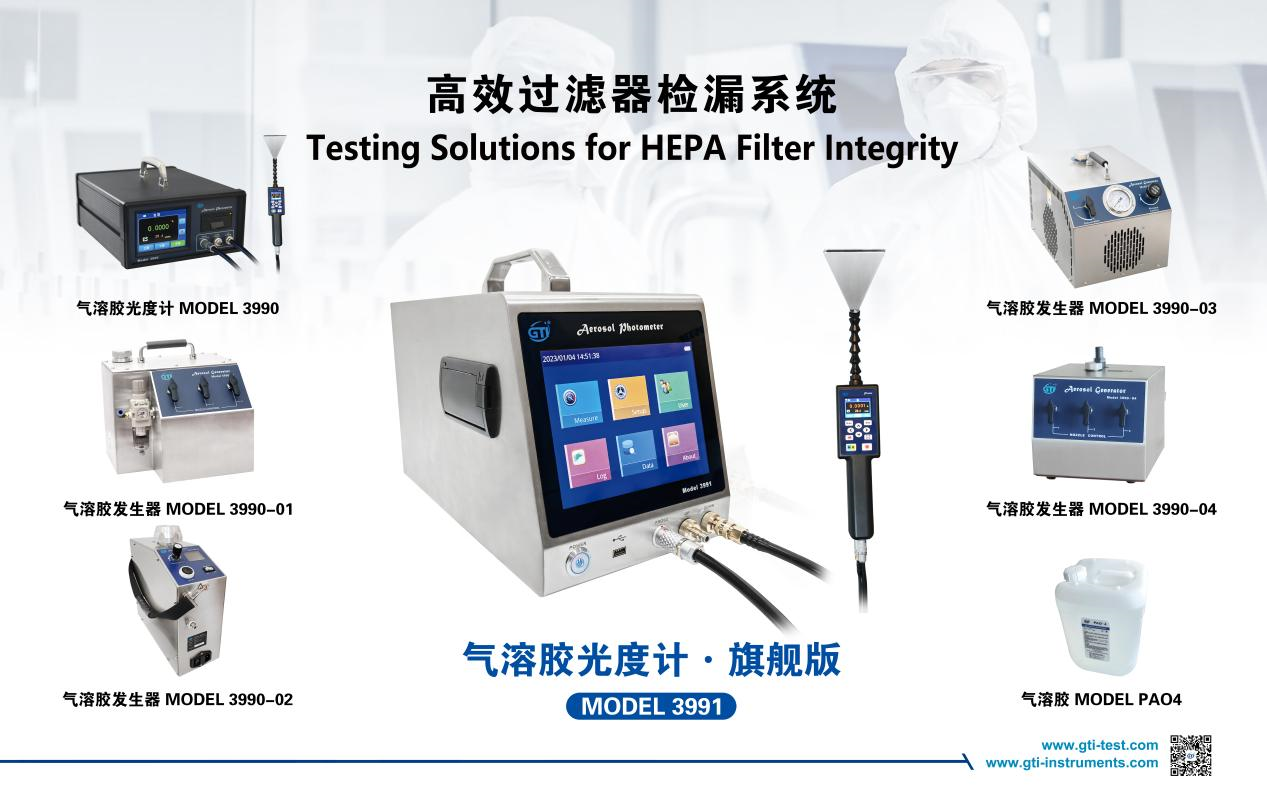
1.3スキャン漏れ検出動作
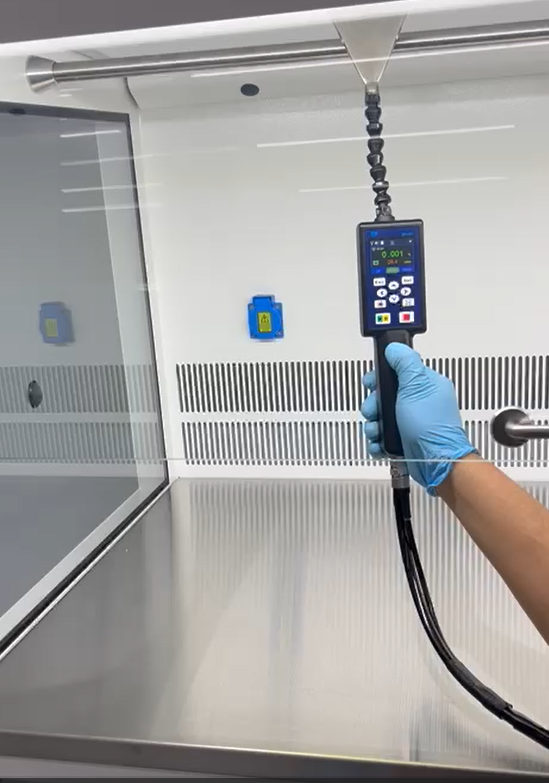
スキャン漏れ検査は漏れ検査プロセスの核心的な一環であり、以下の操作規範に厳格に従う必要がある:
準備作業:HEPAの散流板を取り外し、濾過面全体及び周辺シール構造を暴露する。検査領域には、フィルタ面、フィルタと外枠の間、外枠と外枠の間、および外枠と静圧ボックスの間のすべての密封部位が含まれている必要があります。
鄒走査パラメータ鄒:
サンプリングヘッドとフィルター面は約3 cmの距離を保つ
スキャン速度を5 cm/s以下に制御
直線往復走査経路を用いる
隣接する走査線は適切に重なる必要があります(通常はサンプリングヘッド直径の50%)
漏洩判定:測定機器が警報音(すなわち%LEAKAGEが0.01%閾値を超える)を発した場合、その位置に漏洩が存在することを示す。漏れが発見されたらマークをつけ、シリカゲルを用いて一時的な漏れ止めまたは締め付け処理を行い、再スキャンして修復効果を確認しなければならない。
安全防護:操作者は全過程で防護マスクを着用し、エアロゾルの暴露を防止しなければならない。同時に、定期的に上流エアロゾル濃度の安定性を確認しなければならない。通常、フィルタごとの完全な検出時間は約5分である。
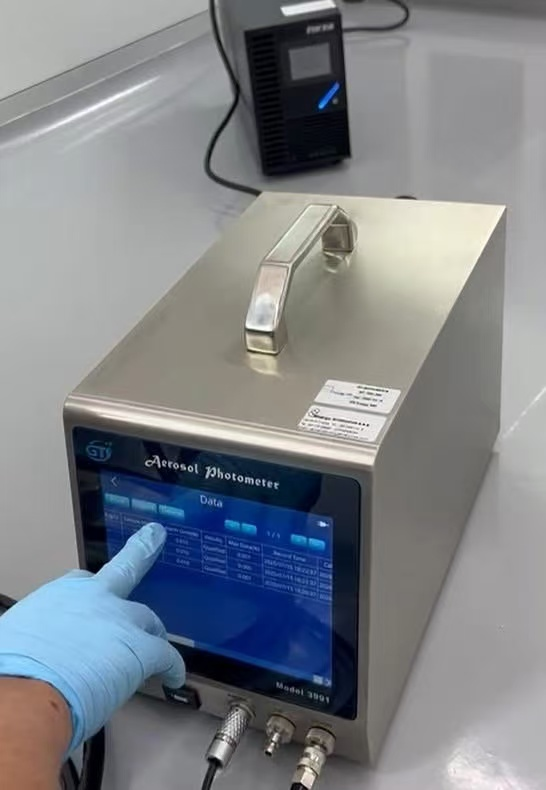
二、検査漏れ結果の判定と処理基準
高効率フィルタ漏れ検査の結果、明確な基準と処理規範があると判定し、フィルタシステムの安全で信頼性のある運行を確保する。
2.1合格基準
高効率フィルタの漏洩率の合格基準は≦0.01%である。具体的な判定規則は以下の通りである:
合格判定:HEPAが検出過程において、すべての検出点の漏洩率が0.01%を超えない場合、当該フィルタが合格と判定し、引き続き使用することができる。
不適合判定:いずれかの点の漏洩率が0.01%を超えることが発見された場合、当該フィルタが不適合であると判定し、直ちに処理措置を講じる必要がある。
2.2漏洩処理規範
不合格を検出したフィルタには、次の処理方法があります。
鄒標識の位置決め鄒:脱落しない標識物を用いて正確にすべての漏洩点位置を表示し、漏洩率数値を記録する。
パッチ基準:
専用糊を使用した濾材漏れ箇所の補修を許可する
1つの漏洩箇所の補修面積はフィルタの総面積の1%を超えてはならない
全漏洩箇所の累積補修面積は総面積の5%を超えてはならない
上記いずれかの基準を超える場合はフィルタ全体を交換する必要があります
再検査の要件:すべてのパッチが完了したら、完全なスキャン漏れ検査を再実行し、パッチ領域が漏れず、全体の漏れ率が基準に達していることを確認しなければならない。
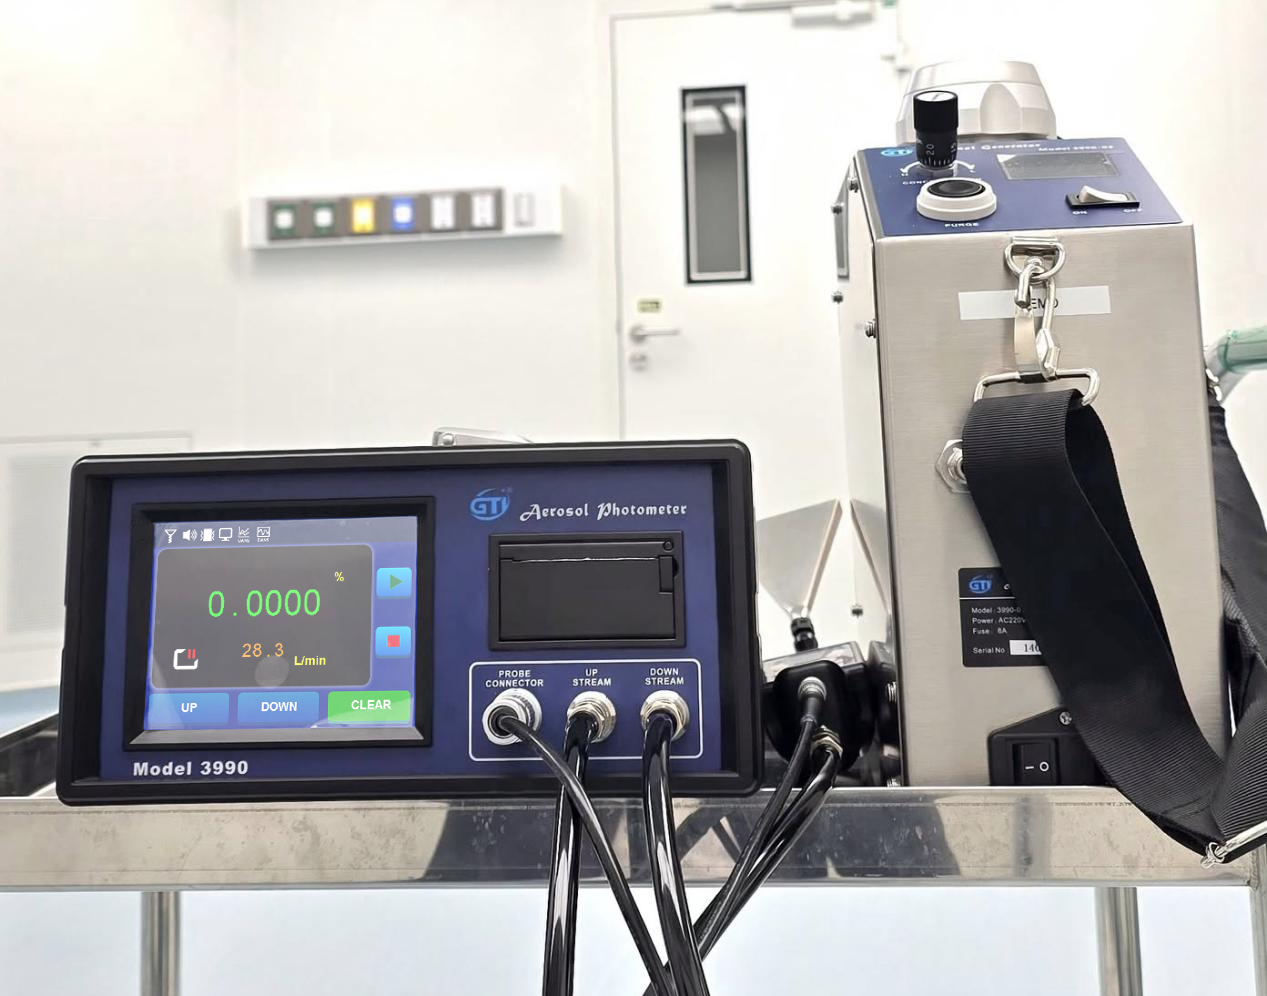
三、高効率フィルタ漏れ検査周期の提案
異なる機構と基準は高効率フィルタの漏れ検出周期に対して異なる提案があり、ユーザーは自身の業界特徴に基づいて適切な検出周波数を選択しなければならない。
| 標準/機構 | 推奨漏れ検出サイクル | 適用シーン |
| FDA無菌医薬品生産ガイドライン | 半年に一度 | 無菌製剤製造現場 |
| 中国GMP検査ガイドライン | 通常1年に1回 | 薬品生産品質管理規範環境 |
| ISO 14644規格 | 24ヶ月以内 | HEPAを取り付けた通常の検出 |
上記の定期的な検出に加えて、以下の特殊な場合にも漏れ検出を行う必要があります。
設置または交換後:新たに設置または交換したHEPAはすべて直ちにDOP漏れ検査を行い、設置品質を確認しなければならない。
異常状況:
環境モニタリングによる空気品質の異常な悪化
製品無菌試験不合格
培地模擬充填試験に失敗した
偏差調査の構成要素として
鄒特殊設備鄒:乾燥トンネル、乾燥オーブンなどの設備に使用されるHEPAも漏れ検査計画に組み入れる必要があり、その検査周期は主システム標準を参考することができる。
四、高効率フィルタが基準を満たしていない原因分析
高効率フィルタが基準を満たしていないのは出荷検査または現場検査の段階で発生する可能性があり、原因は以下のいくつかの種類にまとめることができる:
4.1目視による識別可能な原因
目視検査または簡単なテストで発見できる問題:
鄒濾材表面損傷鄒:
明らかな破裂または機械的損傷(肉眼で観察しやすい)
軽微な損傷は試験台の検査が必要である可能性がある
少量の破損は生産工場で専門的な修復を行うことができる
生産過程における損傷:
ろ材は製造過程で過度の圧力を受ける
人為的な操作の不適切による予期せぬ損傷
局所的に修復可能ですが、標準要件を満たす必要があります
鄒密封欠陥鄒:
ろ材とフィルタ外枠との結合部からの風漏れ
シーラントストリップの継ぎ目の不適切な処理による風漏れ
現場発泡ウレタンシールを採用して継ぎ目の問題を回避することができる
継ぎ手のあるゴムストリップは迷路式インタフェース設計を採用すべきである
4.2原材料に関する問題
フィルタ材料自体の品質に関連する欠陥:
鄒濾材の効率が不足している〓
高効率濾材基準を達成していない(風速5.3 cm/sで0.3μm粒子の濾過効率≧99.97%)
後処理で補えない根本的な欠陥
材料発塵問題:
従来のセパレータフィルターでは紙製セパレータ原料の制御が不十分であった
ろ材生産環境の清浄度不足による自己粉塵
一部の検査方法ではこのような潜在発塵問題を検出することは困難である
4.3検査過程の問題
検査方法または操作不適切による誤審:
渦電流干渉:
走査検出時に出風面渦が周辺粉塵を搬送して走査領域に入る
真実の漏洩と渦電流干渉による偽陽性の区別が困難である
海外メーカーはクリーンルームに検査台を設置することでこの問題を解決する
下流濃度誤審:
設置後下流粉塵濃度のみでフィルタ性能を判断
他の汚染源による誤審合格フィルタの可能性
多点検出と傾向分析を組み合わせた総合的な判断が必要
五、主流の漏れ検査方法の比較
現在、高効率フィルタの漏れ検出は主に2種類の方法を採用し、それぞれ特徴があるが、検査結果は一致性がある。
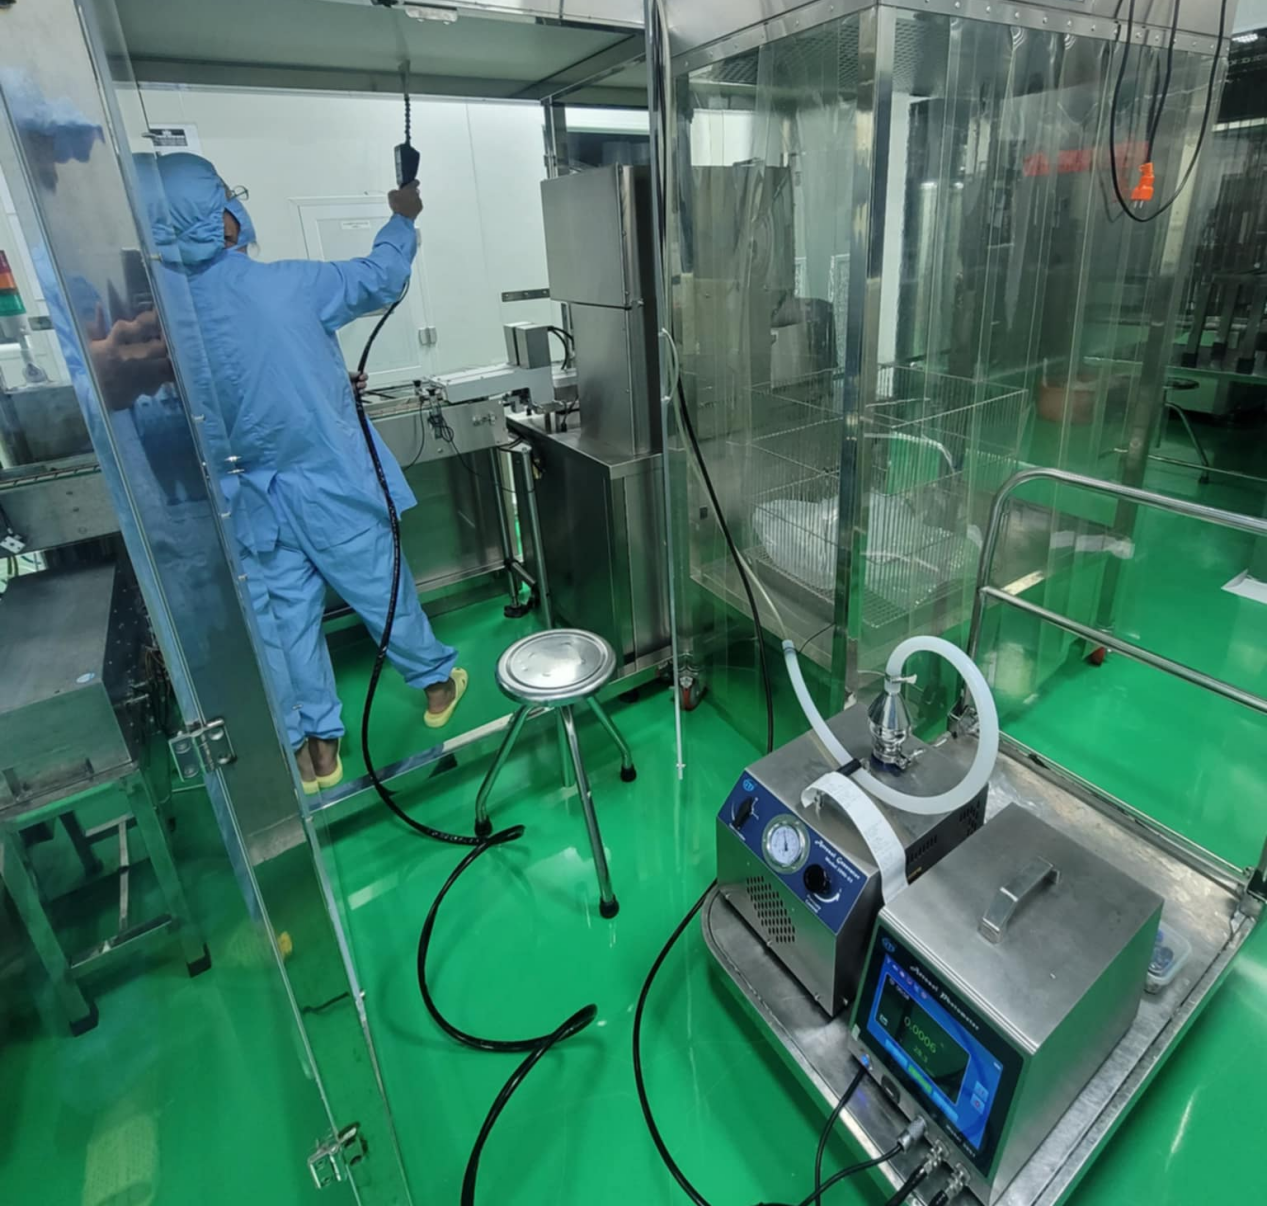
5.1光度計走査法
技術的特徴:
検出粒子源:多分散相液滴(LaskinノズルによるDOP煙など)
検出原理:フィルタの全平面を光度スキャンする
利点:漏れ点の迅速かつ正確な位置決め
制限:粉塵粒子径を区別できず、報告された「ろ過効率」は参考に供する
‑操作のポイント:
PAOエアロゾル発生器と合わせて使用する必要がある
スキャンパスとパラメータは厳格に基準に従う必要があります
高速フィルタリングと大面積検出に適している
5.2粒子計数法
技術的特徴:
欧州共通法、米国超高効率フィルタ試験にも同様の方法を採用
塵源:多分散相液滴又は特定粒径固体粉塵
コアデバイス:大流量レーザー粒子カウンタ
利点:各点の具体的な粒子数を測定でき、局所効率を比較できる
特殊要求:
凝縮核計数器を使用する際に必要な単分散相塵源
ユーザーのニーズに合わせてテストダストタイプをカスタマイズ可能
より詳細な粒径分布データを提供する
5.3方法比較結論
実験研究によると:
同じ漏れ点に対して、2つの方法で測定された局所ろ過効率は基本的に一致している
光度計法は操作がより簡便で迅速である
粒子計数法はより豊富なデータ情報を提供する
選択は、特定のアプリケーションシーンとデータ要件に依存します
六、総括と提案
高効率フィルタ漏れ検出はクリーン環境の空気品質を保障する重要な一環であり、システム化された検査と維持計画を構築する必要がある:
プロセスの標準化:漏れ検査プロセスに厳格に従い、エアロゾル導入からスキャン検査までの各段階は規範的な操作が必要である。
鄒周期合理化:業界標準と実際の需要に基づいて検査頻度を制定し、無菌環境は検査間隔を短縮することを提案する。
結果科学的判定:真実な漏洩と検査仮説を正しく区別し、多種の方法を結合してフィルタ状態を総合的に評価する。
問題の遡及:基準に達していない状況を発見した場合、材料、製造、設置、メンテナンスなどの多方面から根本原因を分析しなければならない。
方法選択:検査目的と資源条件に基づいて適切な方法を選択し、重要領域は2つの方法を併用することができる。
≪完全な記録|Record Complete|emdw≫:各チェックアウトのデータと検出された問題を詳細に記録し、フィルタライフサイクル・アーカイブを作成します。
システム化された漏れ検出管理により、高効率フィルタが常に動作状態にあることを確保し、クリーンな環境に信頼性のある保障を提供することができる。